Finitions, matériaux et traitements

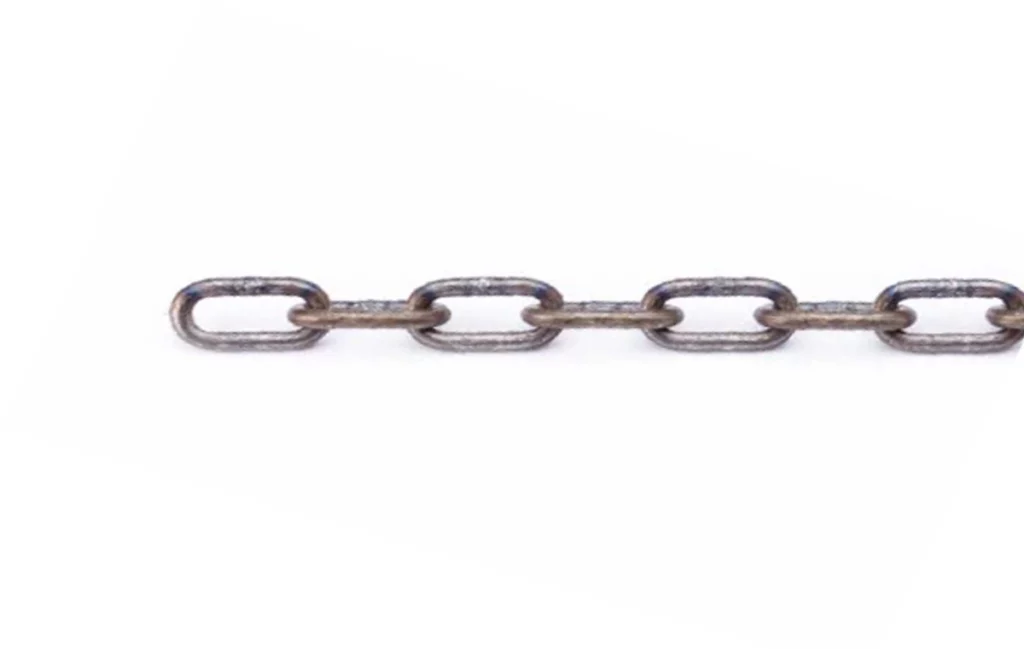
Brute

La chaîne ne subit aucun traitement de surface à l’issue du processus de fabrication. C’est la solution la plus économique pour les applications ne nécessitant pas de protection contre la corrosion. En général, la chaîne brute est vendue en longueur continue à une clientèle qui réutilise le produit pour divers travaux industriels ou dans le secteur de la construction, notamment dans le domaine naval.

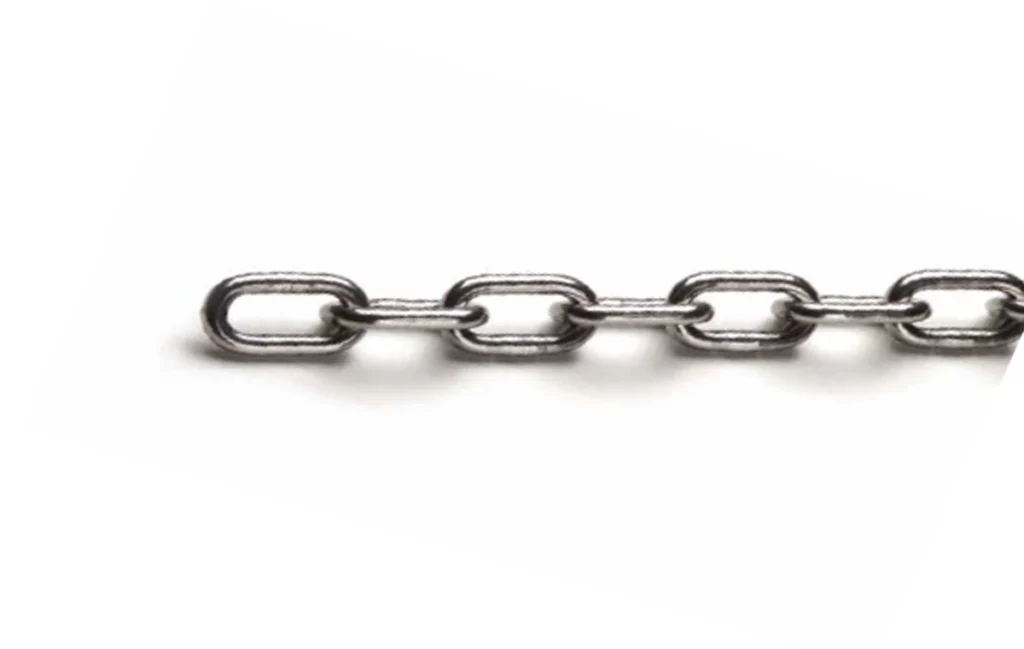
Lucida

La chaîne est traitée dans des machines appelées « buratti » et « vibrateurs », auxquelles sont ajoutés des matériaux naturels qui, grâce au contact en mouvement continu, lui confèrent un aspect brillant et une surface extrêmement lisse. Ce procédé ne garantit pas une protection contre la rouille, mais il confère un meilleur aspect au produit.

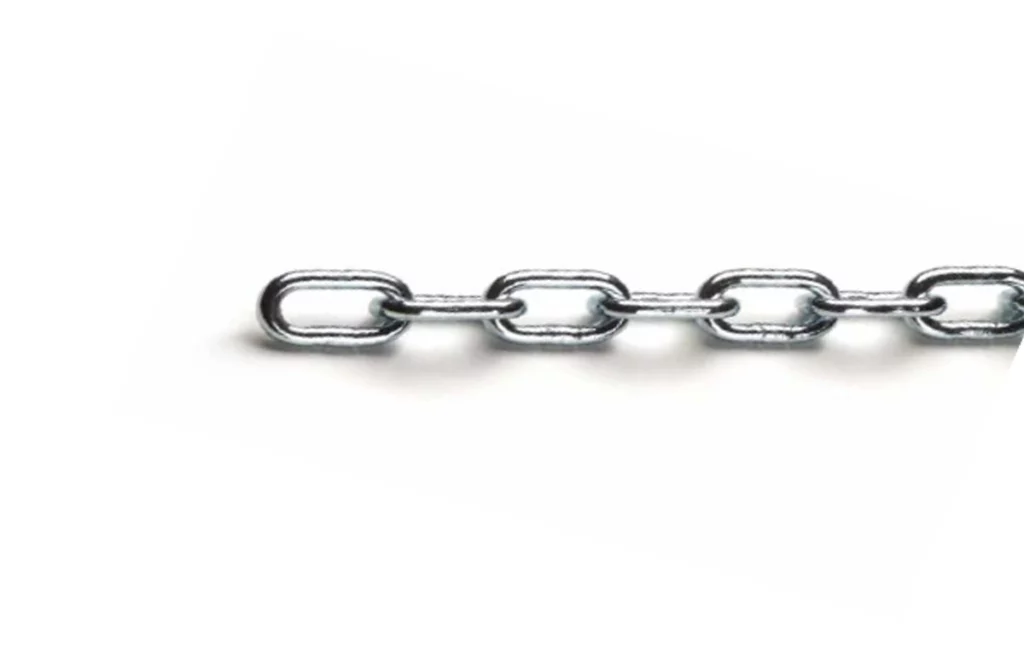
Zingage électrolytique

Le traitement de surface par galvanisation électrolytique garantit une résistance aux intempéries. Ce traitement est réalisé en continu, selon un t longitudinale ou en rotation, en fonction du produit semi-fini fourni, ce qui garantit un dépôt uniforme, même aux points de contact des maillons de la chaîne. Plus précisément, la fabrication, réalisée par des fournisseurs qualifiés et certifiés, est conforme aux normes t UNI EN ISO 2081 et fait généralement l’objet d’une passivation bleue. Enfin, différents traitements de passivation peuvent être demandés, tels que les traitements « » adaptés aux climats tropicaux.

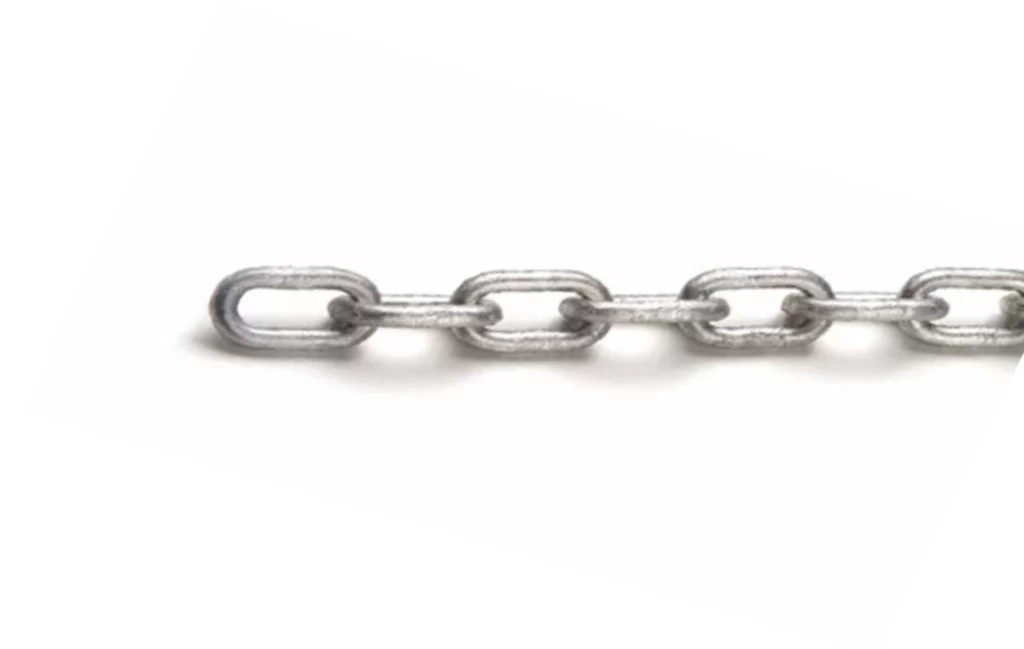
Galvanisation à chaud

La galvanisation à chaud consiste à plonger des pièces en acier dans un bain de zinc fondu maintenu à une température moyenne de 450 °C, ce qui recouvre l’acier d’une fine couche de zinc résistante. Grâce au prétraitement dans un bain de sels fondus composé de chlorure de zinc et de chlorure d’ammonium, l’acier se lie au zinc, ce qui confère une résistance à la corrosion bien supérieure à celle du zingage électrolytique, grâce également à la résistance mécanique accrue de la couche protectrice, qui s’avère efficace même contre le sel marin et les courants galvaniques. Conformément à la norme UNI EN ISO 1461, le processus peut être divisé en plusieurs étapes, comme suit :

1) dégraissage et décapage, réalisés à l’aide d’agents tensioactifs et d’acide chlorhydrique ;
2) fluxage par immersion dans une solution de chlorure d’ammonium et de chlorure de zinc ;
3) la galvanisation par immersion, après préchauffage à 100 °C, dans un bain de zinc fondu à 450 °C pendant le temps nécessaire pour que l’acier atteigne la même température que le zinc ;
4) refroidissement à l’air ou dans l’eau, pouvant être suivi d’un traitement de passivation.

Peinture

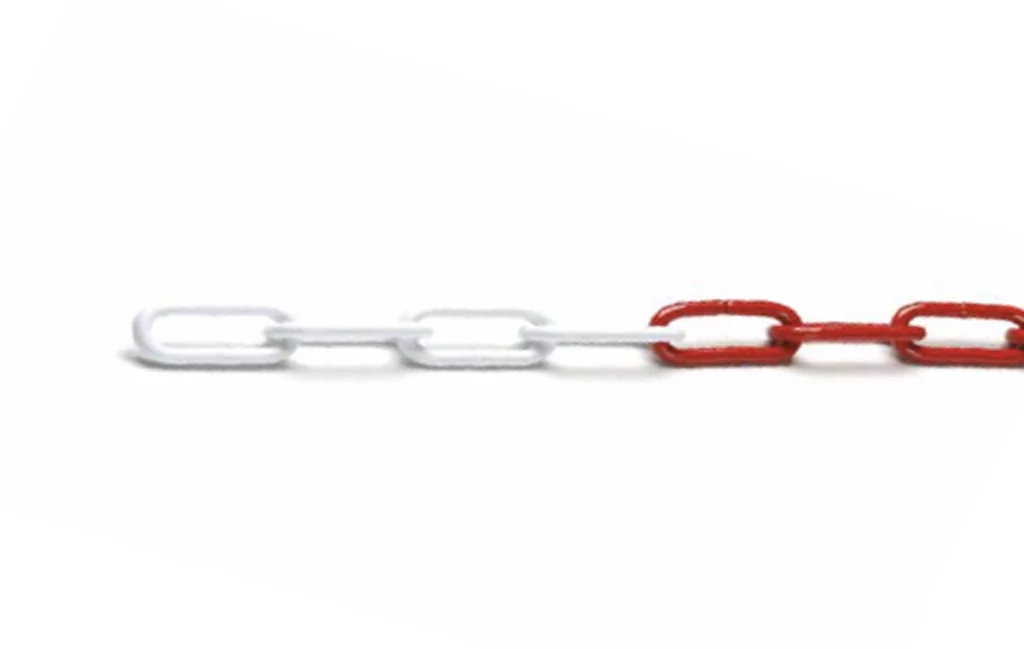
Pour la coloration du métal, deux procédés différents peuvent être utilisés. Le revêtement par poudres électrostatiques thermodurcissables est un procédé de revêtement par un film organique destiné à des fins décoratives et à la protection contre la corrosion et les agents agressifs. Le revêtement micacé permet d’appliquer sur l’acier un émail anticorrosion à base de résines, d’oxyde de fer et de pigments spéciaux hydrofuges. Son aspect extérieur présente un effet vieilli, ce qui en fait un choix idéal pour les applications dans le domaine du mobilier urbain. Le processus prévoit l’introduction du produit dans un tunnel de préparation en acier, son passage dans une cabine de peinture automatique, puis sa finition dans un four de séchage.

Téléchargez le nouveau catalogue 2024

Une équipe toujours
à votre disposition !

Des bureaux à la production, de l’entrepôt à la livraison, nous sommes toujours à vos côtés. Vous pouvez nous contacter pour toute demande d’informations ou d’assistance.